Медные припои
Медь широко используют в качестве припоя при пайке ни низкоуглеродистых и углеродистых сталей, малолегированных и легированных сталей, коррозионностойких сталей, чугуна, никеля и никелевых сплавов, а также ряда других металлов и сплавов. Низкая упругость паров меди способствует ее применению при пайке деталей электровакуумных приборов.
Медь, как и любой другой чистый металл, не имеет интервала кристаллизации, что позволяет получать плотные паяные швы без пористости. Являясь прочным и высокопластичным металлом, медь дает возможность получать прочные и пластичные швы, в том числе и в случае спаев, несогласованных по коэффициентам термического расширения.
Для пайки обычно рекомендуют использовать медь марок М0 М0б, М1р, М2р по ГОСТ 859—2001, не содержащих кислород, а пайку производить в восстановительной или защитной газовой атмосфере либо в вакууме.
В окислительной атмосфере кислород диффундирует в медь с образованием закиси меди Cu2О, что может привести к появлению межкристаллитных трещин и последующему водородному охрупчиванию в процессе отжига паяного соединения в водородсодержащей атмосфере. Аналогичным образом, при пайке в восстановительной атмосфере кислородсодержащей медью марок Ml, М2, М3 присутствующая в них закись меди Cu2О восстанавливается водордом с образованием большого количества водяных паров, приводящих к пористости и охрупчиванию паяного шва; при этом происходит потеря вакуумной плотности паяного соединения.
При температуре пайки 1100...1120 °С медь хорошо растекается по паяной поверхности и легко поднимается в капиллярные зазоры на большую высоту. Это используется для получения паяного соединения большой протяженности (15 мм и более), которое трудно осушить другими припоями. Соединительные зазоры при пайке медью рекомендуется иметь порядка 0,05 мм и менее.
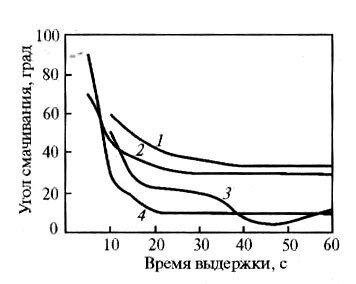
В случаях, когда пайка происходит без флюса в вакууме, в атмосфере инертного газа, либо в водороде, паяемые металлические поверхности должны быть подготовлены к пайке - протравлены и обезжирены. Растекаемость меди по такой поверхности улучшается с увеличением продолжительности процесса пайки (рис. 1). Обычно продолжительность пребывания паяемой конструкции при температуре пайки не превышает нескольких минут.
Рис 1. Изменение угла смачивания меди М0 от времени выдержки: по молибдену (1), никелю (2), ковару (3 и железу (4). Вакуум 10-4 мм рт.ст.; температура 1100оС
Как правило, соединение, паяемое медью, более прочное, чем чистая медь (табл.1): если у меди величина временного сопротивления разрыву составляет около 200 МПа, то σb паяного медью соединения достигает 350…400 МПа и более. Это обусловлено растворимостью паянного металла в меди.
Таблица 1. Технологические свойства чистой меди при пайке в вакууме*
|
Свойства
|
Величина
|
|
Температура пайки, °С
|
1100...1120
|
|
Угол смачивания**, град:
|
|
|
по ковару
|
10
|
|
по стали
|
9
|
|
по молибдену
|
35
|
|
по никелю
|
30
|
|
Временное сопротивление разрыву паяного встык соединения σb, МПа:
|
|
|
сталь—ковар
|
390
|
|
сталь — сталь
|
370
|
|
молибден—коррозионностойкая сталь
|
350
|
|
молибден-ковар
|
320
|
|
молибден—молибден
|
410
|
|
Относительное удлинение δ5, %:
|
|
|
сталь —ковар
|
30
|
|
сталь — сталь
|
33
|
|
молибден-ковар
|
2,5
|
|
*Упругость паров меди при температуре 700 °С менее 10-8 мм рт.ст.
|
|
**Угол смачивания — угол, образуемый касательной к поверхности капли припоя и плоскостью твердого тела.
|
Следует отметить, что жидкая медь весьма активно взаимодействует с паяемыми металлами. Жидкая медь склонна к проникновению по границам зерен железа в низкоуглеродистых и конструкционных сталях. При пайке высоконикелевых сталей, никеля и никелевых сплавов медь в расплавленном состоянии взаимодейвует с основным металлом, образуя более тугоплавкий, чем медь сплав, который при температуре пайки плохо растекается и не падает в зазоры. При пайке молибдена необходимо строго соблюдать режим пайки (температура 1100 °С, выдержка не более 10 минут), так как увеличение температуры и выдержки приводят к увеличению хрупкой диффузионной зоны и к снижению прочности паяного соединения. Подобное явление происходит и при пайке титана чистой медью; в этом случае при избытке меди могут образовываться легкоплавкие структурные составляющие.
При флюсовой пайке углеродистых и малолегированных сталей в контролируемых газовых средах самым распространенным способом является пайка медью в печах с восстановительной атмосферой (водород, диссоциированный аммиак, продукты цепочного сгорания смеси воздуха с газами: генераторным, бытовым, пропаном и другими). Окисная пленка на поверхности этих сталей химически неустойчивая, легко восстанавливается в газовых средах и растворяется флюсами № 200 и № 201 (ГОСТ 23178-78). При пайке малолегированных сталей, содержащих хром и алюминий, которые образуют на поверхности стали более химически стойкие окислы, следует применять более активный флюс № 209 (ГОСТ 23178-78).
При температуре пайки чистая медь достаточно хорошо растекается по паяемой поверхности коррозионностойких сталей; при этом происходит отжиг стали. Хорошие результаты получаются при пайке коррозионностойких сталей медью в среде аргона с трехфтористым бором (BF3).
При пайке медью конструкционных сталей можно совмещать процесс пайки с закалкой и последующим отпуском; при этом сохраняется прочность основного металла и повышается прочность паяного шва. Аналогичным образом можно поступать и при пайке медью инструментальных сталей.
При пайке чугуна медь в качестве припоя применяют сравнительно редко, так как высокая температура пайки приводит к графитизации чугуна. Кроме того, при перегреве выше 900 °С в процессе охлаждения может выделяться хрупкий цементит.
Применению меди в качестве припоя способствует ее относительная дешевизна по сравнению с другими припоями.
|